Cinzelagem e repuxado em chapa: do traço inicial ao relevo acabado
Uma chapa de cobre com meio milímetro de espessura pode transformar-se num relevo com vários planos sem que se acrescente ou retire material: tudo se resolve com deslocação controlada do metal, apoio elástico por baixo e recozimentos na altura certa.
Este sítio reúne notas de oficina sobre cinzelagem e repuxado — escritas em linguagem corrente, organizadas pela ordem em que as decisões aparecem na bancada.
Assuntos tratados
- Chapa de cobre, latão e prata e as espessuras úteis
- Almofada de breu e a composição da mistura
- Feitios de cinzel e aquilo que cada um resolve
- Trabalho pelo direito e pelo avesso
- Recozimento e remoção do encruamento
- Transferência do desenho para o metal
- Relevo, planos e textura do fundo
- Acerto do bordo, rigidez e montagem
- Patinação e proteção da superfície
Cobre, latão e prata: o que muda com o material e com a espessura
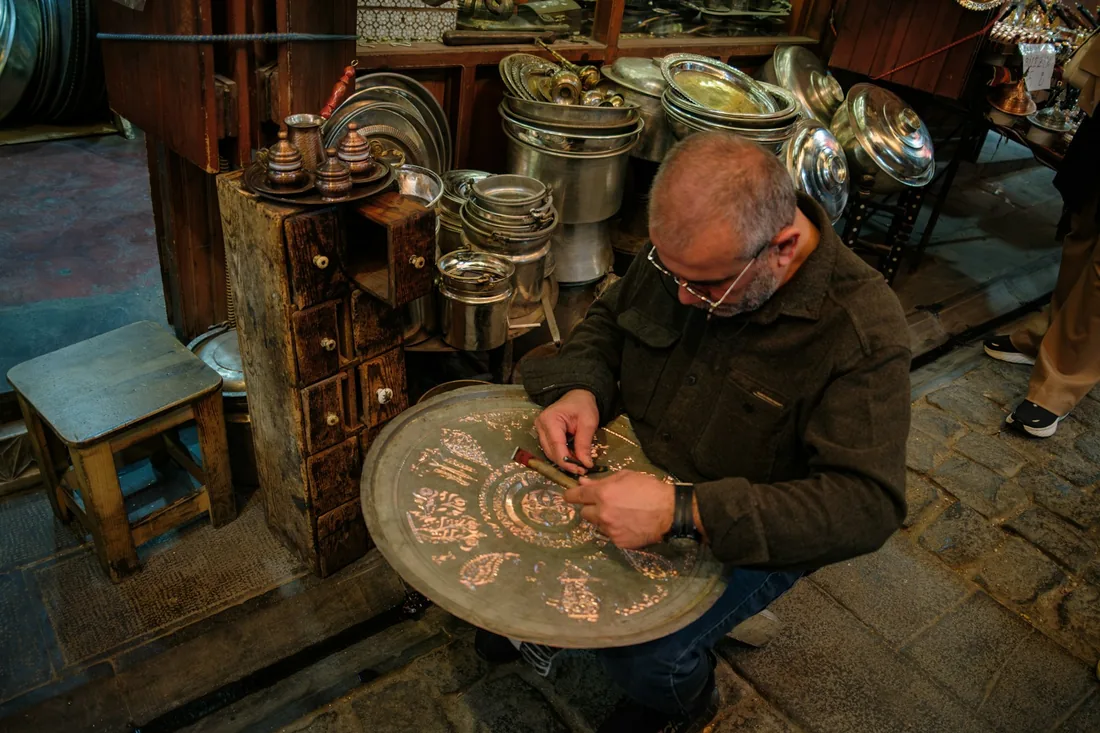
O cobre recozido é o material com que quase toda a gente começa, e por boas razões: estica muito antes de fissurar, aceita relevos profundos e avisa com clareza quando está encruado. O latão exige mais atenção, porque endurece mais depressa e tolera menos deformação entre recozimentos; em contrapartida, mantém arestas de traço mais nítidas e reage de outra maneira às patinas. A prata de lei comporta-se, no repuxado, de forma mais próxima do cobre do que do latão, mas o desperdício custa dinheiro, o que na prática altera a maneira de planear o corte da chapa.
A espessura decide quase tudo o que vem a seguir. Em chapas finas, o metal desloca-se com pouco esforço, mas o fundo esgota-se depressa nas zonas mais esticadas e o relevo fica frágil ao toque. Em chapas grossas, há margem para insistir e corrigir, só que cada milímetro de altura exige mais tempo, mais recozimentos e um breu suficientemente firme para não ceder sob o cinzel.
Referências de espessura para chapa de cobre
- 0,3–0,4 mm: relevo raso, folhas, ornamento fino, peças pequenas de aplicar.
- 0,5–0,6 mm: espessura de uso geral, boa para painéis e medalhões de relevo médio.
- 0,7–0,8 mm: relevo alto e peças que vão ser manuseadas ou montadas com rebites.
- 1 mm e acima: formas muito salientes, zonas que serão limadas ou bordos dobrados largos.
Convém lembrar que uma chapa nunca conserva a espessura inicial. Nas zonas de maior estiramento pode perder uma parte apreciável do corpo, e é aí que aparecem rasgos tardios, já com a peça quase feita. Passar a ponta dos dedos pelo avesso, ou olhar a chapa contra luz forte, ajuda a perceber onde o metal está a ficar curto antes de ser tarde.
A almofada de breu e a mistura que a torna utilizável
A almofada de breu é o suporte que distingue a cinzelagem de qualquer trabalho feito sobre uma base rígida. Sob a pancada, o breu cede localmente e devolve apoio ao resto da área; é isso que permite empurrar volume sem que a chapa se dobre ao acaso ou salte da bancada. A taça hemisférica assenta num anel de couro ou borracha e roda livremente, o que evita ter de contorcer o pulso para seguir uma linha curva.
Composição habitual
- Breu (resina de pinheiro ou colofónia)
- É o componente que dá coesão e adesividade. Sozinho seria demasiado quebradiço e estilhaçaria sob a pancada.
- Carga inerte (gesso, pó de tijolo ou terra siliciosa fina)
- Dá corpo e firmeza à mistura e reduz a tendência para colar em excesso. Costuma constituir cerca de um terço a metade do volume.
- Plastificante (óleo de linhaça, sebo ou cera)
- Entra em pequena quantidade e regula a elasticidade. É a variável que se ajusta conforme a temperatura da oficina.
Não existe uma proporção única. Uma mistura demasiado dura estala e deixa vazios sob a chapa; demasiado mole, afunda sob o cinzel e absorve a pancada em vez de a devolver. No inverno, uma almofada equilibrada no verão passa a parecer vidro, por isso muitas oficinas mantêm duas misturas ou corrigem a existente com um pouco mais de óleo.
Trabalhar com a almofada sem contratempos
- Aquecer a superfície com chama suave ou soprador, até amolecer o topo — nunca até ferver ou fumegar.
- Dobrar ligeiramente as abas da chapa para baixo antes de a assentar: fixa melhor e levanta-se sem esforço.
- Assentar do centro para fora, para expulsar o ar; uma bolha presa transforma-se num afundamento inesperado.
- Esperar que o breu arrefeça por completo antes de começar a cinzelar.
- Para retirar a peça, aquecer de leve o bordo e levantar com espátula, sem forçar a chapa fria.
- Limpar os restos com calor moderado e escova, ou com solvente apropriado, sempre com boa ventilação.
Cinzéis: feitios diferentes para trabalhos diferentes
Um conjunto de cinzéis não se compra de uma vez; vai-se formando à medida que aparecem problemas concretos. São varetas de aço, normalmente de secção quadrada e de um palmo de comprimento, com a ponta trabalhada e temperada e o topo ligeiramente abaulado para receber o martelo sem criar rebarbas. A ponta polida é o que separa uma marca limpa de uma marca com riscos — qualquer aresta viva fica registada no metal.
Famílias de uso corrente
- Traçadores
- Ponta em linha, ligeiramente curva e sem gume. Servem para transportar o desenho para a chapa e para definir contornos pelo direito. Não cortam: comprimem.
- Embutidores
- Pontas arredondadas, de várias curvaturas e larguras, para deslocar volume pelo avesso e alisar superfícies amplas do relevo.
- Matadores e granidores
- Pontas texturadas, pontilhadas ou estriadas, usadas para tratar o fundo e criar contraste mate junto às zonas polidas.
- Meias-canas e cinzéis de perfil
- Pontas em arco, em degrau ou em cunha romba, úteis para nervuras, pregas e transições entre planos.
- Ponteiros e cinzéis de bordo
- Pontas estreitas para cantos apertados e para acertar o encontro do relevo com a orla da peça.
O martelo
O martelo de cinzelar tem cabeça leve e cabo fino, que alarga numa extremidade em forma de bolbo. O cabo flexiona a cada pancada e devolve a cabeça à posição, o que permite manter um ritmo rápido e constante durante muito tempo. A força vem do ritmo e da repetição, não da intensidade de cada golpe: pancadas fortes e espaçadas deixam marcas irregulares e cansam a mão em poucos minutos.
Passar o desenho para a chapa
O desenho chega ao metal antes de existir qualquer relevo, e é boa ideia que chegue com poucas linhas. Um traçado cheio de pormenor perde-se assim que a superfície começa a mover-se: o que interessa nesta fase são os contornos principais e os limites das zonas que vão subir. O resto nasce depois, com o metal já em volume.
Vias habituais de transferência
- Recozer e desengordurar a chapa: sobre metal com gordura nada adere e o traço escorrega.
- Colar o papel do desenho com goma diluída e traçar por cima, retirando o papel depois com água morna.
- Cobrir a chapa com uma camada fina e clara e desenhar diretamente sobre ela, para ler bem o traço.
- Marcar os contornos com o traçador ainda antes de assentar no breu, se a chapa for pequena e plana.
- Confirmar a orientação do motivo, sobretudo em letras e em formas assimétricas, antes de virar a chapa.
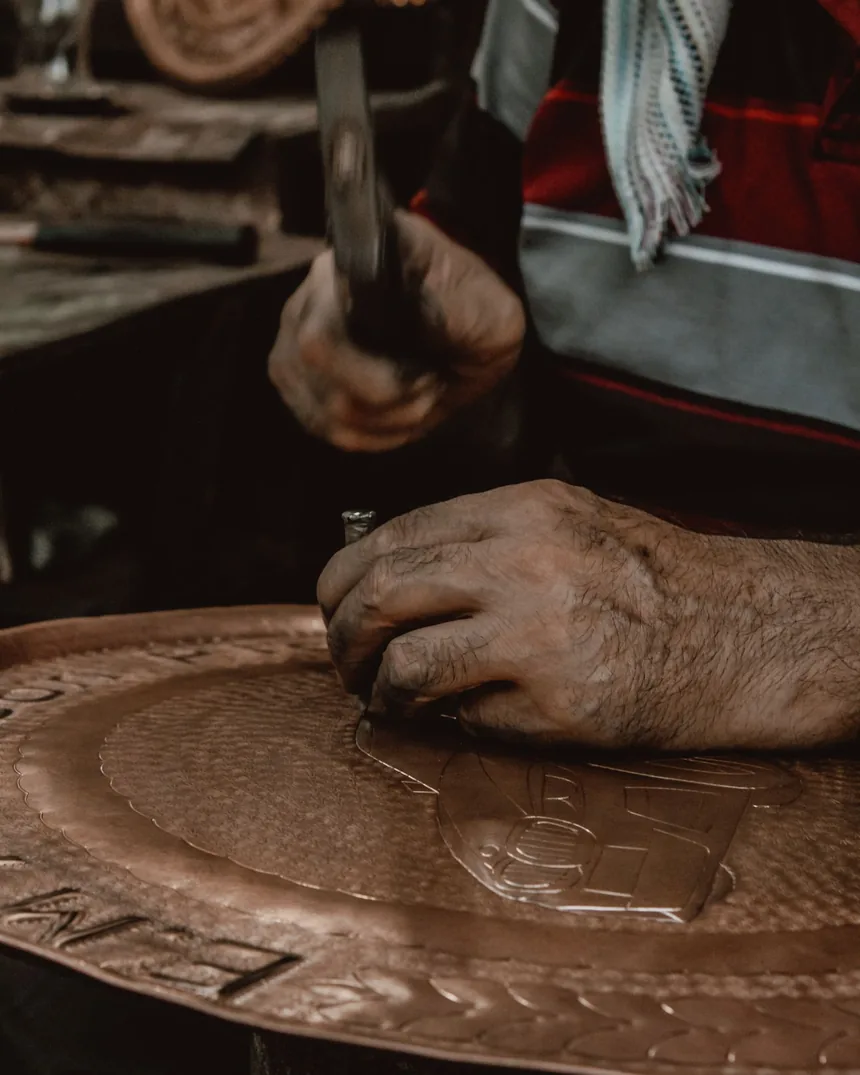
O passo seguinte é traçar a linha com o cinzel. Uma vez feita, essa linha está no metal dos dois lados: aparece em vinco pelo direito e em vestígio pelo avesso, e é isso que permite trabalhar às escuras quando a chapa está voltada. Traçar devagar, com pancadas curtas e sobrepostas, dá uma linha contínua; avançar depressa dá uma linha às nódoas que depois não desaparece.
Duas faces da mesma chapa
O relevo não se constrói de um lado só. Pelo avesso empurra-se o metal para fora e ganham-se altura e massa; pelo direito devolve-se rigor ao contorno, define-se o encontro entre planos e recupera-se a forma que o volume tinha alargado. É a alternância entre as duas faces que dá a uma peça cinzelada aquele aspeto de forma cheia e ao mesmo tempo desenhada.
Cada mudança de lado obriga a retirar a peça do breu, limpá-la e voltar a assentá-la — e, quase sempre, a recozer. Por isso vale a pena esgotar o que há a fazer numa das faces antes de virar, em vez de andar de um lado para o outro atrás de pormenores isolados.
Ordem que costuma resultar
- Traçar todos os contornos pelo direito, com a chapa ainda plana.
- Virar e levantar os volumes principais pelo avesso, começando pelas áreas mais altas.
- Voltar ao direito para apertar contornos e separar planos que se tenham confundido.
- Repetir a alternância, reduzindo de cada vez a dimensão dos cinzéis usados.
- Deixar o tratamento do fundo e as texturas finas para o fim, quando já nada vai subir.
Recozer entre etapas e acabar com o encruamento
Ao ser deformado a frio, o metal endurece. Os grãos alongam-se, a chapa torna-se rija e, se o trabalho continuar, acaba por fender — em geral numa aresta do relevo, no pior momento possível. O recozimento desfaz esse estado: o calor reorganiza a estrutura interna e a chapa volta a estar dócil, como no início.
Sinais de que já passou da altura
- A pancada soa mais alta e mais seca do que soava há pouco.
- A chapa ressalta sob o cinzel em vez de acompanhar a pressão.
- O metal deixa de ceder por muito que se insista na mesma zona.
- Aparecem microfissuras ou um aspeto granulado nos bordos das zonas mais esticadas.
Na prática
O cobre recoze com um vermelho baço, observado em luz fraca, e pode ser arrefecido em água logo a seguir. O latão pede mais contenção: aquece-se apenas até ao rubro escuro e convém deixá-lo perder algum calor ao ar antes de qualquer contacto com água, para evitar fissuras. A prata trabalha-se a temperatura mais baixa do que se imagina, e o excesso de calor traduz-se em manchas persistentes sob a superfície. Em qualquer dos casos, aquecer de forma uniforme evita empenos que depois é preciso corrigir.
Depois do fogo fica óxido, que se remove numa decapagem ácida suave e se enxagua bem. Uma chapa recozida e limpa aceita o cinzel de outra maneira; muitos problemas atribuídos à ferramenta resolvem-se, afinal, com um recozimento a tempo.
Planos do relevo e tratamento do fundo
Uma peça lê-se pela diferença entre planos, não pela altura absoluta do relevo. Meio milímetro de desnível bem resolvido, com uma transição limpa e um fundo coerente, tem mais presença do que um volume alto e indeciso. Por isso convém decidir cedo quantos níveis a peça vai ter — dois ou três chegam quase sempre — e manter essa hierarquia até ao fim.
O fundo é a superfície que dá sentido a tudo o resto. Deixado liso, reflete a luz e compete com o motivo; tratado com matador, escurece, estabiliza e faz avançar as partes salientes. A escala da textura deve acompanhar a escala da peça: um granido muito miúdo desaparece à distância, um ponteado largo transforma-se em desenho por si próprio e rouba atenção.
Ajustes que costumam ser precisos no fim
- Aplanar o fundo à volta do motivo, que quase sempre subiu um pouco durante o repuxado.
- Uniformizar a direção das marcas do matador, para que não se leia um sentido acidental.
- Rever as transições entre planos, onde o olhar encontra primeiro qualquer hesitação.
- Verificar a espessura nas zonas altas antes de insistir mais alguma pancada.
Acertar o bordo, devolver rigidez e montar
Uma chapa trabalhada raramente termina plana. O metal deslocou-se, o contorno ondulou e o bordo exterior deixou de estar direito. É por isso que se corta a chapa com folga no início: no fim, corta-se pelo traçado definitivo com serra de joalheiro e acerta-se com lima e lixa, já com o relevo decidido.
Rigidez
Um painel fino continua flexível depois de acabado. Dobrar uma orla estreita para o avesso, ou aplicar uma moldura de arame ou de vareta soldada, resolve o problema e disfarça o corte. Em peças que vão ficar aplicadas, encher o avesso com uma massa de suporte impede que o relevo se deforme ao mínimo aperto.
Montagem
- Rebites: solução reversível e visível, que aceita bem a diferença de espessuras.
- Soldadura forte: exige que o relevo suporte o calor sem repuxar, e obriga a repensar a pátina, que é sempre posterior.
- Aplicação sobre suporte de madeira ou couro: dispensa calor e permite substituir a fixação mais tarde.
- Furação: marcar com punção e furar a partir do direito, com a peça bem apoiada, evita deformar o bordo.
Patinar e proteger a superfície
A pátina existe, num relevo, para tornar a forma legível: escurece os fundos, mantém claros os altos e organiza a leitura da peça. Antes de qualquer produto químico, a superfície tem de estar completamente limpa de gordura, de resíduos de breu e de óxidos — qualquer vestígio deixa uma mancha que se vê melhor do que a própria pátina.
Comportamento por material
- O cobre escurece com facilidade e percorre castanhos quentes até ao quase preto.
- O latão reage de forma mais irregular e tende para tons acinzentados e acastanhados.
- A prata aceita bem os cinzentos profundos, que se retiram depois das zonas altas com polimento seletivo.
Escurecer tudo e depois clarear seletivamente, com uma escova macia ou um pano com abrasivo muito fino, dá mais controlo do que tentar patinar apenas o fundo. É trabalho de aproximações sucessivas, e vale sempre a pena testar a solução numa amostra do mesmo metal, recozida e tratada da mesma maneira.
Proteção final
Sem proteção, a pátina continua a evoluir. Uma cera microcristalina aplicada em camada fina e polida a pano seco é a opção mais discreta e a mais fácil de renovar em peças manuseadas. Um verniz acrílico dá barreira mais duradoura em ambientes húmidos, mas altera ligeiramente o brilho e, quando falha, falha em pequenas zonas que obrigam a retirar tudo. Qualquer destas operações pede luvas e boa ventilação.
Que material é publicado aqui
Vopuva é um projeto informativo dedicado à cinzelagem e ao repuxado em chapa. O que aqui se publica são textos de leitura, escritos e revistos de forma independente, com a preocupação de explicar por que razão cada gesto da oficina é feito de determinada maneira — e não apenas a ordem em que se faz.
- Notas sobre materiais: comportamento do cobre, do latão e da prata e escolha de espessuras.
- Descrições de ferramentas e do que distingue cada feitio de cinzel.
- Sequências de trabalho, do desenho inicial ao acabamento da superfície.
- Vocabulário da oficina explicado em linguagem corrente.
- Indicações de segurança associadas ao calor, aos solventes e às soluções de patinar.
Os conteúdos são informativos e destinam-se a leitura e estudo. Não substituem formação prática nem as instruções dos fabricantes dos materiais utilizados; quem trabalha com chama, ácidos ou produtos de patinação deve seguir as fichas de segurança próprias de cada produto.
Contacto
Para dúvidas sobre os textos publicados, correções ou sugestões de assuntos relacionados com cinzelagem e repuxado, o contacto faz-se por correio eletrónico.